Жаңалықтар

Тегіс фланец болттармен сенімді тығыздауға қалай қол жеткізеді?

2026-09-17 13:30:08

Мұнай-химия зауытында болтты жалпақ фланецті қосылымда 100 бардан асатын қысымдағы және 400°С-тан жоғары температурадағы технологиялық сұйықтық болуы керек. Тығыздау бір құрамдас бөлікпен емес, жүйе арқылы жасалады: фланец беттері, тығыздағыш және болттар. Болттар тартылған кезде, олар фланец беттерінің арасында тығыздағышты қысатын қысқыш күшін тудырады. Тығыздауыш, өз кезегінде, фланец беттеріндегі микроскопиялық бұзушылықтарды деформациялайды және толтырады, бұл ағып кетуді болдырмайтын тосқауыл жасайды. Бұл жеткілікті қарапайым болып көрінеді. Дегенмен, фланецтің ағып кетуі өнеркәсіптік апаттар мен өндіріс шығындарының жиі кездесетін себептерінің бірі болып табылады. Себебі, сенімді тығыздағышқа қол жеткізу үшін болт жүктемесінің, тығыздағыштың қысылуының және фланецтің қаттылығының дәл теңгерімін қажет етеді — бұл тепе-теңдік дұрыс орнатылмау, бұранданың бұрыс айналу моменті немесе фланецтің сапасының нашарлығы салдарынан оңай бұзылады.


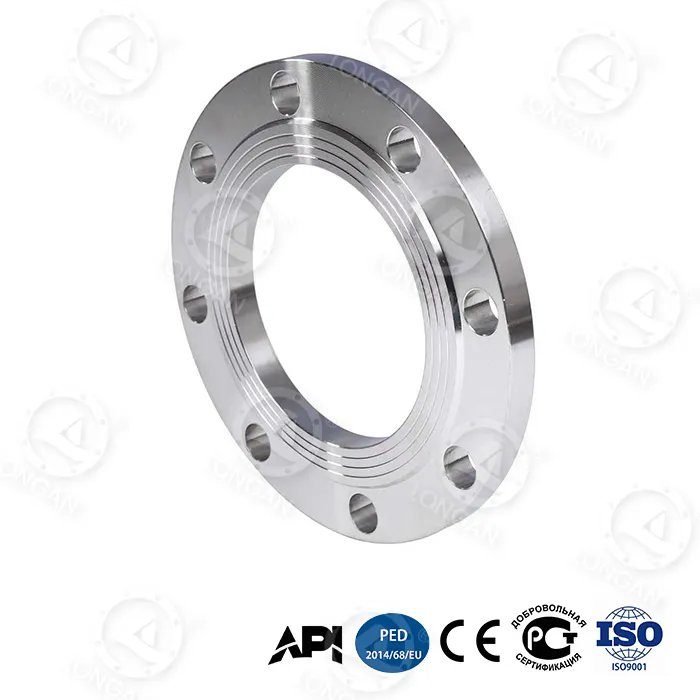
Қалай деген сұрақ ажалпақ фланецболттармен сенімді тығыздауға қол жеткізу, сондықтан болттарды олар қатайғанша қатайту ғана емес. Бұл инженерлік мәселе. Болт жүктемесі тығыздағышты тығыздау үшін жеткілікті қысу үшін жеткілікті болуы керек, бірақ ол тығыздағышты қысатын немесе болттарды шығаратындай жоғары болмауы керек. Фланецтің беттері тығыздағыштың сәйкес келуі үшін жеткілікті тегіс және тегіс болуы керек, бірақ тығыздағыш ұстай алмайтындай тегіс болмауы керек. Жүктеменің біркелкі таралуын қамтамасыз ету үшін болттарды белгілі бір ретпен бұрау керек. Бүкіл құрастыру жұмыс қысымына, температураға және оның тығыздағыш күшін жоғалтпай термиялық циклге төтеп беруге арналған. Бұл мақалада инженерлерге, техникалық қызмет көрсету мамандарына және сатып алу мамандарына болтты жалпақ фланецті тығыздау туралы жан-жақты түсінік беретін осы факторлардың әрқайсысы техникалық егжей-тегжейлі қарастырылады. СағатWenzhou Longan Flange Co., Ltd., біздің зауыт жиырма жылдан астам уақыт бойы жалпақ фланецтерді шығарады және біз тығыздау сенімділігін анықтайтын факторларды терең түсіндік.

sme b16.5 flat face flange


Мазмұны


1. Тығыздау механизмі: болтты қатайтқанда не болады?

Тегіс фланецтің сенімді тығыздауға қалай қол жеткізетінін түсіну үшін алдымен болттармен біріктірудің механикасын түсіну керек. Болт тартылған кезде ол серпімді түрде созылады. Болт серіппе сияқты әрекет етеді, ал болттағы кернеу екі фланецтің бетін бір-біріне тартатын қысу күшін тудырады. Бұл қысқыш күш фланец беттері арқылы тығыздағышқа беріледі. Фланецке қарағанда жұмсақ материалдан жасалған тығыздағыш қысылған. Ол қысылған кезде микроскопиялық аңғарларға ағып, фланецтің бетінде сызаттар пайда болып, қысымды сұйықтық оңай енбейтін бұралу жолын жасайды. Тығыздау тығыздағыш осы бұзушылықтарды толтыру үшін жеткілікті қысылғанда және тығыздағыштағы қалдық қысу кернеуі сұйықтықтың ішкі қысымынан жоғары болған кезде қол жеткізіледі.

Негізгі принцип - тығыздағышты біріктірудің бүкіл қызмет ету мерзімі ішінде қысу күйінде ұстау керек. Егер қысу кернеуі критикалық деңгейден төмен түссе, тығыздағыш ағып кетеді. Қысу кернеуі бірнеше себептерге байланысты төмендеуі мүмкін. Тығыздауыш уақыт өте келе, әсіресе жоғары температурада босаңсуы (сыртылып кетуі) мүмкін. Болттар босаңсу немесе діріл салдарынан кернеуді жоғалтуы мүмкін. Фланец беттері термиялық кеңею немесе иілу салдарынан бөлінуі мүмкін. Тегіс фланецтің дизайны осы факторлардың барлығын ескеруі керек. Қалыңырақ, қаттырақ фланец иілуге ​​қарсы тұрады және тығыздағыштағы біркелкі қысу кернеуін сақтайды. Кішірек болттардың көп саны үлкенірек болттардың аз санына қарағанда біркелкі қысқыш күшін қамтамасыз етеді. Ал тығыздағыш материал релаксацияға және химиялық шабуылға қарсы тұру үшін таңдалуы керек.

Келесі кестеде болтты жалпақ фланецті тығыздағыштың сенімділігін анықтайтын негізгі күштер мен факторлар жинақталған.

Фактор Сипаттама Тығыздауға әсері
Болт кернеуі Бекіту кезінде болттың серпімді созылуы Тығыздағышты қысатын қысу күшін қамтамасыз етеді
Тығыздағышты қысу Болт жүктемесі кезінде тығыздағыштың деформациясы Бетінің тегіс емес жерлерін толтырады және тығыздағышты жасайды
Фланецтің қаттылығы Фланецтің болт жүктемесі кезінде иілуге ​​төзімділігі Бетке тығыздағыштың біркелкі қысылуын қамтамасыз етеді
Тығыздағышты босаңсыту Уақыт өте келе қысу кернеуінің жоғалуы Тығыздау күшін азайтады; азайту керек
Жылу әсерлері Болттарды, фланецтерді және тығыздағыштарды дифференциалды кеңейту Болт жүктемесін жоғарылатуы немесе азайтуы мүмкін
Ішкі қысым Технологиялық сұйықтық әсер ететін күш Фланецтерді бөлуге бейім; болт жүктемесімен қарсы тұру керек

Wenzhou Longan Flange Co., Ltd. компаниясында біз осы факторларды оңтайландыру үшін жалпақ фланецтерімізді жобалаймыз. Біздің фланецтер жоғары сапалы болаттан жасалған және дұрыс сәйкестік пен жүктемені бөлуді қамтамасыз ету үшін нақты өлшемдерге өңделген. Біз сондай-ақ болттарды таңдау, тығыздағыштарды таңдау және қатайту процедуралары бойынша тұтынушыларымызға нақты қолданбаларда сенімді тығыздауға қол жеткізуге көмектесу үшін техникалық нұсқаулар береміз.


2. Болт жүктемесі және момент: Сәтті немесе сәтсіздікті анықтайтын сандар

Болт жүктемесі сенімді тығыздағышқа қол жеткізудегі ең маңызды айнымалы болып табылады. Болттың жүктемесі тым төмен болса, тығыздағыш тығыздау үшін жеткілікті түрде қысылмайды. Егер болттың жүктемесі тым жоғары болса, тығыздағыштың жаншылуы, болттардың ағуы немесе фланец зақымдалуы мүмкін. Болттың мақсатты жүктемесі тығыздағыш материалы үшін ең аз және максималды қысу кернеуін көрсететін тығыздағыш өндірушінің ұсынысымен анықталады. Содан кейін бұл кернеу болттың жіптің үйкелісін және қосылыс геометриясын пайдаланып, момент мәніне айналады. Крутящий-кернеу қатынасы мына формуламен берілген: T = K × D × F, мұндағы T - айналдыру моменті, K - гайка коэффициенті (үйкеліс күшін есептейтін өлшемсіз коэффициент), D - болттың номиналды диаметрі, F - болттың қажетті керілуі.

Жаңғақ факторы K – маңызды, бірақ жиі түсінілмейтін параметр. Бұл жіптердің майлануына, болт пен гайканың беткі қабатына және кез келген жабындардың болуына байланысты. K үшін әдеттегі мән майланған болат болттар үшін 0,2 құрайды, бірақ ол жағдайларға байланысты 0,1-ден 0,3-ке дейін болуы мүмкін. Бұл бірдей момент мәні үш есе өзгеретін болттың керілуін тудыруы мүмкін дегенді білдіреді. Міне, сондықтан бұрау моментінің өзі болт жүктемесінің сенімді көрсеткіші емес. Маңызды қолданбалар үшін инженерлер болттардың ұзаруын өлшеу немесе тікелей кернеу көрсеткіштері сияқты дәлірек әдістерді пайдаланады. Төмендегі кестеде әдеттегі болт өлшемдері мен тығыздағыш материалдары үшін әдеттегі момент мәндері берілген.

Болт өлшемі Тығыздағыш түрі Мақсатты болт кернеуі (МПа) Ұсынылатын момент (Нм) Жаңғақ факторы (K)
M16 Резеңке 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
M20 Спиральды жара 60 - 80 200 - 280 0.18
M24 Спиральды жара 60 - 80 350 - 480 0.18
M24 Металдан қапталған 80 - 120 450 - 650 0.16

Біздің зауытта біз өз тұтынушыларымызға біз өндіретін әрбір жалпақ фланец үшін егжей-тегжейлі момент сипаттамаларын береміз. Бұл спецификациялар фланец өлшемдеріне, болт өлшеміне және материалына, тығыздағыш түріне және жұмыс жағдайларына негізделген. Сондай-ақ, калибрленген крутящий кілттерді пайдалануды және болттың созылуын микрометрмен өлшеу немесе болттың ультрадыбыстық кернеу өлшегішін пайдалану сияқты екінші әдіс арқылы болттың тартылуын тексеруді ұсынамыз. Болт жүктемесін басқарудың бұл қатаң тәсілі маңызды қолданбаларда сенімді тығыздауға қол жеткізу үшін өте маңызды.


3. Тығыздағышты таңдау: тығыздағышты жасайтын қысылатын элемент

Тығыздауыш - шын мәнінде болтты жалпақ фланецті қосылымда тығыздағышты жасайтын компонент. Бұл фланец беттерінің арасында қысылатын қысылатын материал. Тығыздауыш фланецтің беткейлерінің беткі ақауларына сәйкес келетіндей жұмсақ болуы керек, бірақ ішкі қысымға және технологиялық сұйықтықтың химиялық шабуылына төтеп беру үшін жеткілікті берік болуы керек. Ол сондай-ақ уақыт пен термиялық цикл кезінде қысу кернеуін сақтау үшін жеткілікті серпімді болуы керек. Барлық қолданбаларға жарамды жалғыз тығыздағыш материал жоқ. Тығыздағыш материалды таңдау температураға, қысымға және нақты қолданудың химиялық үйлесімділік талаптарына байланысты.

Тегіс фланецтерге арналған ең көп таралған тығыздағыш материалдары резеңке, PTFE, спиральды жара және металл қаптама болып табылады. Резеңке тығыздағыштар су және ауа желілері сияқты төмен қысымды, төмен температураны қолдануда қолданылады. PTFE тығыздағыштары агрессивті сұйықтықтарға төзімділік қажет болатын химиялық қолданбаларда қолданылады. Спиральды орама тығыздағыштар бу және көмірсутек желілері сияқты жоғары қысымды, жоғары температураны қолдануда қолданылады. Металл қаптамалары бар тығыздағыштар ең жоғары температура мен қысымға төзімділік талап етілетін ең талап етілетін қолданбаларда қолданылады. Төмендегі кесте осы тығыздағыш материалдарының негізгі қасиеттерін салыстырады.

Тығыздағыш материал Максималды температура (°C) Максималды қысым (бар) Химиялық төзімділік Типтік қолданба
Резеңке (NBR) 100 16 Жақсы (су, май) Су, ауа, төмен қысымды бу
PTFE 260 40 Өте жақсы Химиялық өңдеу, тамақ
Спиральды жара 500 100 Өте жақсы Бу, көмірсутектер, жоғары қысым
Металдан қапталған 600 150 Өте жақсы Жоғары температура, жоғары қысым

Wenzhou Longan Flange Co., Ltd. компаниясында біз тығыздағыштарды өндірмейміз, бірақ олар таңдаған тығыздағыш біздің жалпақ фланецтермен үйлесімді болуын қамтамасыз ету үшін тұтынушыларымызбен тығыз жұмыс жасаймыз. Біз фланец бетінің егжей-тегжейлі өлшемдерін, соның ішінде нығыздағыштың дұрыс орналасуы үшін маңызды болып табылатын көтерілген бет биіктігі мен бетінің әрлеуін қамтамасыз етеміз. Біз сондай-ақ тығыздағыш өндірушінің ұсыныстарына негізделген тығыздағыштың қысылу кернеуі және болт моменті бойынша нұсқаулықты береміз. Біздің мақсатымыз сенімді тығыздауға қол жеткізу үшін барлық болттармен біріктірілген жүйенің - фланецтің, тығыздағыштың және болттардың - бірге жұмыс істеуін қамтамасыз ету.


4. Фланец бетінің әрлеуі: Неліктен беттің кедір-бұдырлығы маңызды параметр болып табылады

Фланец бетінің беткі қабаты жиі ескерілмейтін маңызды параметр болып табылады. Тығыздағышты жасау үшін тығыздағыш фланец бетінің беткі бұзылыстарына сәйкес болуы керек. Егер беті тым өрескел болса, тығыздағыш терең аңғарларды толтыра алмауы мүмкін және ағып кету жолы қалуы мүмкін. Егер бет тым тегіс болса, тығыздағыш бетті ұстай алмауы мүмкін және ол сырғып кетуі немесе қысым астында шығып кетуі мүмкін. Оңтайлы бетті әрлеу - бұл екі шектен шыққан тепе-теңдік. Тығыздағыш материалдардың көпшілігі үшін Ra 3,2 - 6,3 микрометр бетінің кедір-бұдыры ұсынылады. Бұған әдетте «фонографиялық» әрлеу деп аталатын тістелген немесе концентрлі ойық үлгісімен фланец бетін өңдеу арқылы қол жеткізіледі.

Фонографиялық өңдеу ASME B16.5 және EN 1092-1 сияқты стандарттарда көрсетілген. Аяқтау фланец бетіндегі үздіксіз спиральды ойықты кесетін құрал арқылы жасалады. Қалаған кедір-бұдырлыққа жету үшін ойықтың тереңдігі мен аралығы бақыланады. Ойық үлгісі тығыздағыш ұстай алатын бірқатар жоталар мен аңғарларды қамтамасыз етеді. Бұл ұстағыш тығыздағыштың ішкі қысымнан ұшып кетуіне жол бермейді және жылу циклі кезінде тығыздағышты сақтауға көмектеседі. Төмендегі кесте әртүрлі тығыздағыш материалдары үшін ұсынылған бетті өңдеуді ұсынады.

Тығыздағыш материал Ұсынылатын беттің кедір-бұдырлығы (Ra, мкм) Аяқтау түрі
Резеңке 3.2 - 6.3 Фонографиялық (концентрлік немесе тістелген)
PTFE 1,6 - 3,2 Фонографиялық немесе тегіс
Спиральды жара 3.2 - 6.3 Фонографиялық
Металдан қапталған 3.2 - 6.3 Фонографиялық

Біздің зауытта біз барлық жалпақ фланецті беттерді дәлме-дәл құрал-саймандары бар CNC токарлық станоктарды пайдалана отырып, белгіленген бетке өңдейміз. Біз профильометрдің көмегімен бетті өңдеуді тексереміз және нәтижелерді сапаны бақылау құжаттамасына жазамыз. Бұл біз шығаратын әрбір жалпақ фланец тығыздағышты орналастыру үшін оңтайлы бетті қамтамасыз етеді. Біз сондай-ақ әр түрлі тығыздағыш түрлері мен қолдану талаптарын қанағаттандыру үшін тегіс әрлеуді, тістелген әрлеуді және сақиналы біріктіруді қоса алғанда, бетті әрлеуді ұсынамыз.


5. Болттарды қатайту реті және сапаны бақылау

Болттарды бұрау реті сенімді тығыздағышқа қол жеткізудің тағы бір маңызды факторы болып табылады. Егер болттарды бір-бірден кездейсоқ ретпен тартса, фланец бұрмаланып, тығыздағыштың қысылуы біркелкі болмайды. Бұл соңғы момент мәндері дұрыс болса да, ағып кетуіне әкелуі мүмкін. Дұрыс процедура - болттарды жұлдызша немесе крест үлгісінде, бірнеше өтуде қатайту. Бірінші өту тығыздағышты отырғызу және фланецтерді туралау үшін төмен айналу моменті (әдетте соңғы моменттің 30%) болуы керек. Екінші өту орташа айналу моменті болуы керек (әдетте соңғы моменттің 60%). Соңғы өту толық моментте, қайтадан жұлдызды үлгіде болуы керек. Бұл біртіндеп, біркелкі қатайту тығыздағыштың біркелкі қысылуын және фланец беттерінің параллель болуын қамтамасыз етеді.

Өткізу саны және нақты момент мәндері фланец өлшеміне, болттар санына және тығыздағыш материалына байланысты. Көптеген болттары бар үлкен фланецтер үшін үш немесе төрт өту қажет болуы мүмкін. Кішкентай фланецтер үшін екі өту жеткілікті болуы мүмкін. Төмендегі кестеде болттарды тарту реті бойынша жалпы нұсқаулық берілген.

Фланец өлшемі Болттар саны Ұсынылатын билеттер Момент үлгісі
DN50 - DN100 4 - 8 2 Жұлдызша үлгісі
DN150 - DN300 8 - 12 3 Жұлдызша үлгісі
DN350 - DN600 12 - 20 3 - 4 Жұлдызша үлгісі
> DN600 > 20 4+ Жұлдызша үлгісі, бірнеше кезең

Сапаны бақылау қатайту процедурасының дұрыс орындалуын қамтамасыз ету үшін маңызды. Соңғы айналдыру моменті өткеннен кейін білікті инспектор калибрленген бұрау кілтін пайдаланып әрбір болттың айналу моментін тексеруі керек. Инспектор сонымен қатар фланецтердің параллель екеніне көз жеткізу үшін шеңбердің айналасындағы бірнеше нүктелердегі фланец беттері арасындағы саңылауларды тексеруі керек. Егер саңылау біркелкі болмаса, болттарды босатып, қатайту процедурасын қайталау керек. Wenzhou Longan Flange Co., Ltd. компаниясында біз өз тұтынушыларымызға біз өндіретін әрбір жалпақ фланец үшін егжей-тегжейлі орнату нұсқауларын және айналу моментінің сипаттамаларын береміз. Біз сондай-ақ тұтынушыларымызға маңызды қолданбаларда сенімді мөрлерді алуға көмектесу үшін жергілікті жерде оқытуды және техникалық қолдауды ұсынамыз.


6. Жиі қойылатын сұрақтар (ЖҚС)

1-сұрақ: Тегіс фланец үшін дұрыс бұранда моменті қандай?

Жауап: Болттың дұрыс айналу моменті болт өлшеміне, болт материалына, тығыздағыш материалына және жұмыс жағдайларына байланысты. Оны әдетте тығыздағыш өндірушісі анықтайды немесе T = K × D × F формуласы арқылы есептеледі, мұнда K - гайка коэффициенті, D - болт диаметрі, F - болттың мақсатты созылуы. Біз Wenzhou Longan Flange Co., Ltd компаниясында өндіретін әрбір жалпақ фланец үшін егжей-тегжейлі крутящий спецификацияларды береміз. Калибрленген бұрау кілтін пайдалану және ұсынылған қатайту ретін сақтау өте маңызды.

2-сұрақ: Неліктен менің жалпақ фланецім болттарды көрсетілген моментке тартқаннан кейін де ағып кетеді?

Жауап: Бірнеше мүмкін себептері бар. Тығыздауыш зақымдалған немесе дұрыс емес материалдан болуы мүмкін. Фланец беттері зақымдалған немесе дұрыс емес беткей болуы мүмкін. Болттар ластанған немесе дұрыс емес майланған болуы мүмкін, нәтижесінде гайка коэффициенті болжанған мәннен өзгеше болады. Фланецтер параллель болмауы мүмкін. Немесе жұмыс жағдайлары тығыздағыштың қысымынан немесе температурасынан асып кетуі мүмкін. Түбір себебін анықтау үшін барлық компоненттерді мұқият тексеру және орнату процедурасын қайта қарау қажет.

3-сұрақ: Көтерілген бет пен жалпақ бет фланецінің айырмашылығы неде?

Жауап: Көтерілген беттік жалпақ фланецтің бетінде кішкене көтерілген сақинасы бар, ал жалпақ бет фланецтің толығымен тегіс беті бар. Көтерілген бет тығыздағыш кернеуін арттыра отырып, болт жүктемесін тығыздағышқа шоғырландыруға арналған. Тегіс бетті фланецтер толық бетті тығыздағыштармен пайдаланылады және төмен қысымды қолданбаларда және шойын немесе пластик фланецтерде жиі кездеседі. Таңдау қолданбаға және түйісетін фланецке байланысты.

4-сұрақ: Тегіс фланецті болттарды қаншалықты жиі қайта қатайту керек?

Жауап: Тегіс фланецті болттарды бастапқы 24 сағат жұмыс істегеннен кейін, әсіресе термиялық кеңею және тығыздағыштың босаңсуы болт жүктемесінің жоғалуына әкелуі мүмкін жоғары температуралық қолданбаларда қайта қатайту керек. Осыдан кейін қайта қатайту әдетте жыл сайынғы өшірулер сияқты жоспарланған техникалық қызмет көрсету аралықтарында орындалады. Жиілік қолданбаның критикалық дәрежесіне және жұмыс жағдайларына байланысты. Сондай-ақ ағып кетуді жүйелі түрде тексеру ұсынылады.

5-сұрақ: Тегіс фланецті тығыздауға болатын максималды қысым қандай?

Жауап: Тегіс фланецті тығыздауға болатын максималды қысым фланецтің номиналдылығына, тығыздағыш материалына және болттың жүктемесіне байланысты. Мысалы, спиральды орамалы тығыздағышпен 150-сыныптағы жалпақ фланец қоршаған орта температурасында 20 барға дейін тығыздауы мүмкін. 300 класындағы фланец 50 барға дейін тығыздауы мүмкін. Жоғарырақ қысымдар фланецтердің жоғары көрсеткіштерін және берік тығыздағыш материалдарын қажет етеді. Біздің зауытта әртүрлі қолданбалардың талаптарын қанағаттандыру үшін әртүрлі қысым кластарында жалпақ фланецтер шығарамыз.


7. Қорытынды

Болтталған жалпақ фланецпен сенімді тығыздағышқа қол жеткізу инженерлік жүйенің қиындығы болып табылады. Ол болт жүктемесінің, тығыздағыштың қысылуының, фланецтің қаттылығының және бетінің әрлеуінің дұрыс үйлесімін талап етеді. Бұл факторлардың әрқайсысы тығыздағыштың буынның қызмет ету мерзімі ішінде қысылған күйде қалуын қамтамасыз ету үшін мұқият нақтылануы және бақылануы керек. Болттың жүктемесі тығыздағышты қысу үшін жеткілікті болуы керек, бірақ тығыздағышты немесе фланецті зақымдайтындай жоғары емес. Тығыздауыш технологиялық сұйықтықпен үйлесімді және жұмыс температурасы мен қысымына төтеп бере алатындай болуы керек. Фланецтің беттері тегіс болуы керек және тығыздағыштың сәйкес келуі мен ұсталуын қамтамасыз ету үшін бетінің дұрыс өңделуі болуы керек. Және жүктің біркелкі бөлінуін қамтамасыз ету үшін болттарды дұрыс ретпен бұрау керек. Wenzhou Longan Flange Co., Ltd. компаниясында біздің зауыт жиырма жылдан астам уақыт бойы жалпақ фланецтерді шығарады және біз осы факторларды терең түсіндік. Біздің фланецтер дұрыс орнатуды және жүктемені бөлуді қамтамасыз ету үшін дәл өңделген және біз тұтынушыларымызға сенімді тығыздағыштарға қол жеткізу үшін қажет техникалық қолдау көрсетеміз.

Жаңа құбыр жүйесін жобалап жатсаңыз немесе бар жүйеге қызмет көрсетесіз бе, біз сізді жалпақ фланецке қойылатын талаптарды талқылау үшін бізге хабарласуға шақырамыз. Біздің инженерлер тобы қолданбаңыз үшін дұрыс фланецті таңдауға, айналу моментінің сипаттамаларын қамтамасыз етуге және тығыздағышты таңдау және орнату бойынша нұсқаулар беруге көмектесе алады. Біз өз клиенттерімізге ең жоғары сапалы өнімдер мен ең жақсы қызмет көрсетуді қамтамасыз етуге міндеттенеміз.

Wenzhou Longan Flange Co., Ltd компаниясына бүгін хабарласыңызтегіс фланец талаптарын талқылау және біздің өнімдер маңызды қолданбаларыңызда сенімді тығыздауға қалай көмектесетінін білу.

Қатысты жаңалықтар
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept